Productos
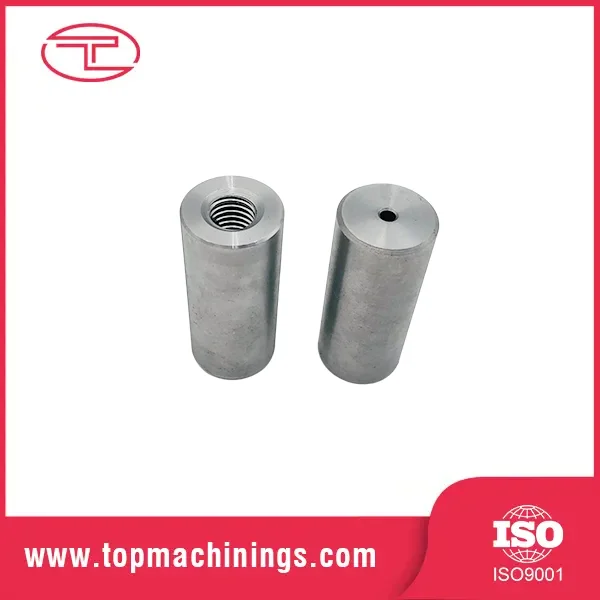
Componente de cilindro hueco de torneado de precisión
  • Componente de cilindro hueco de torneado de precisiónComponente de cilindro hueco de torneado de precisión

Componente de cilindro hueco de torneado de precisión

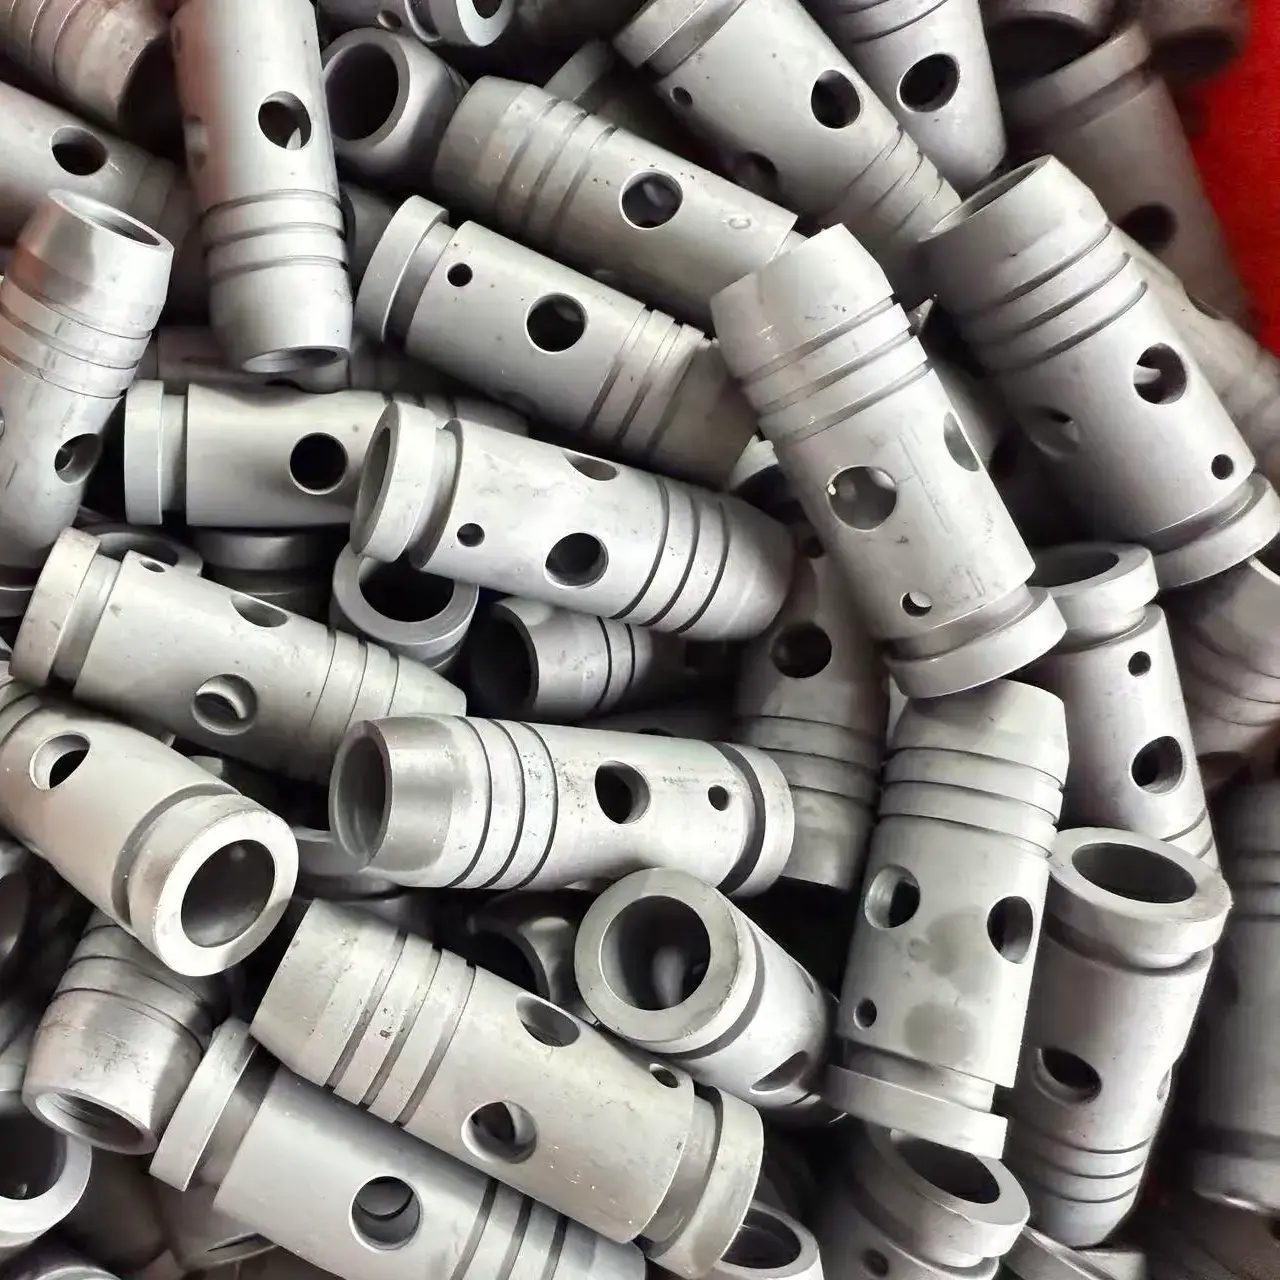
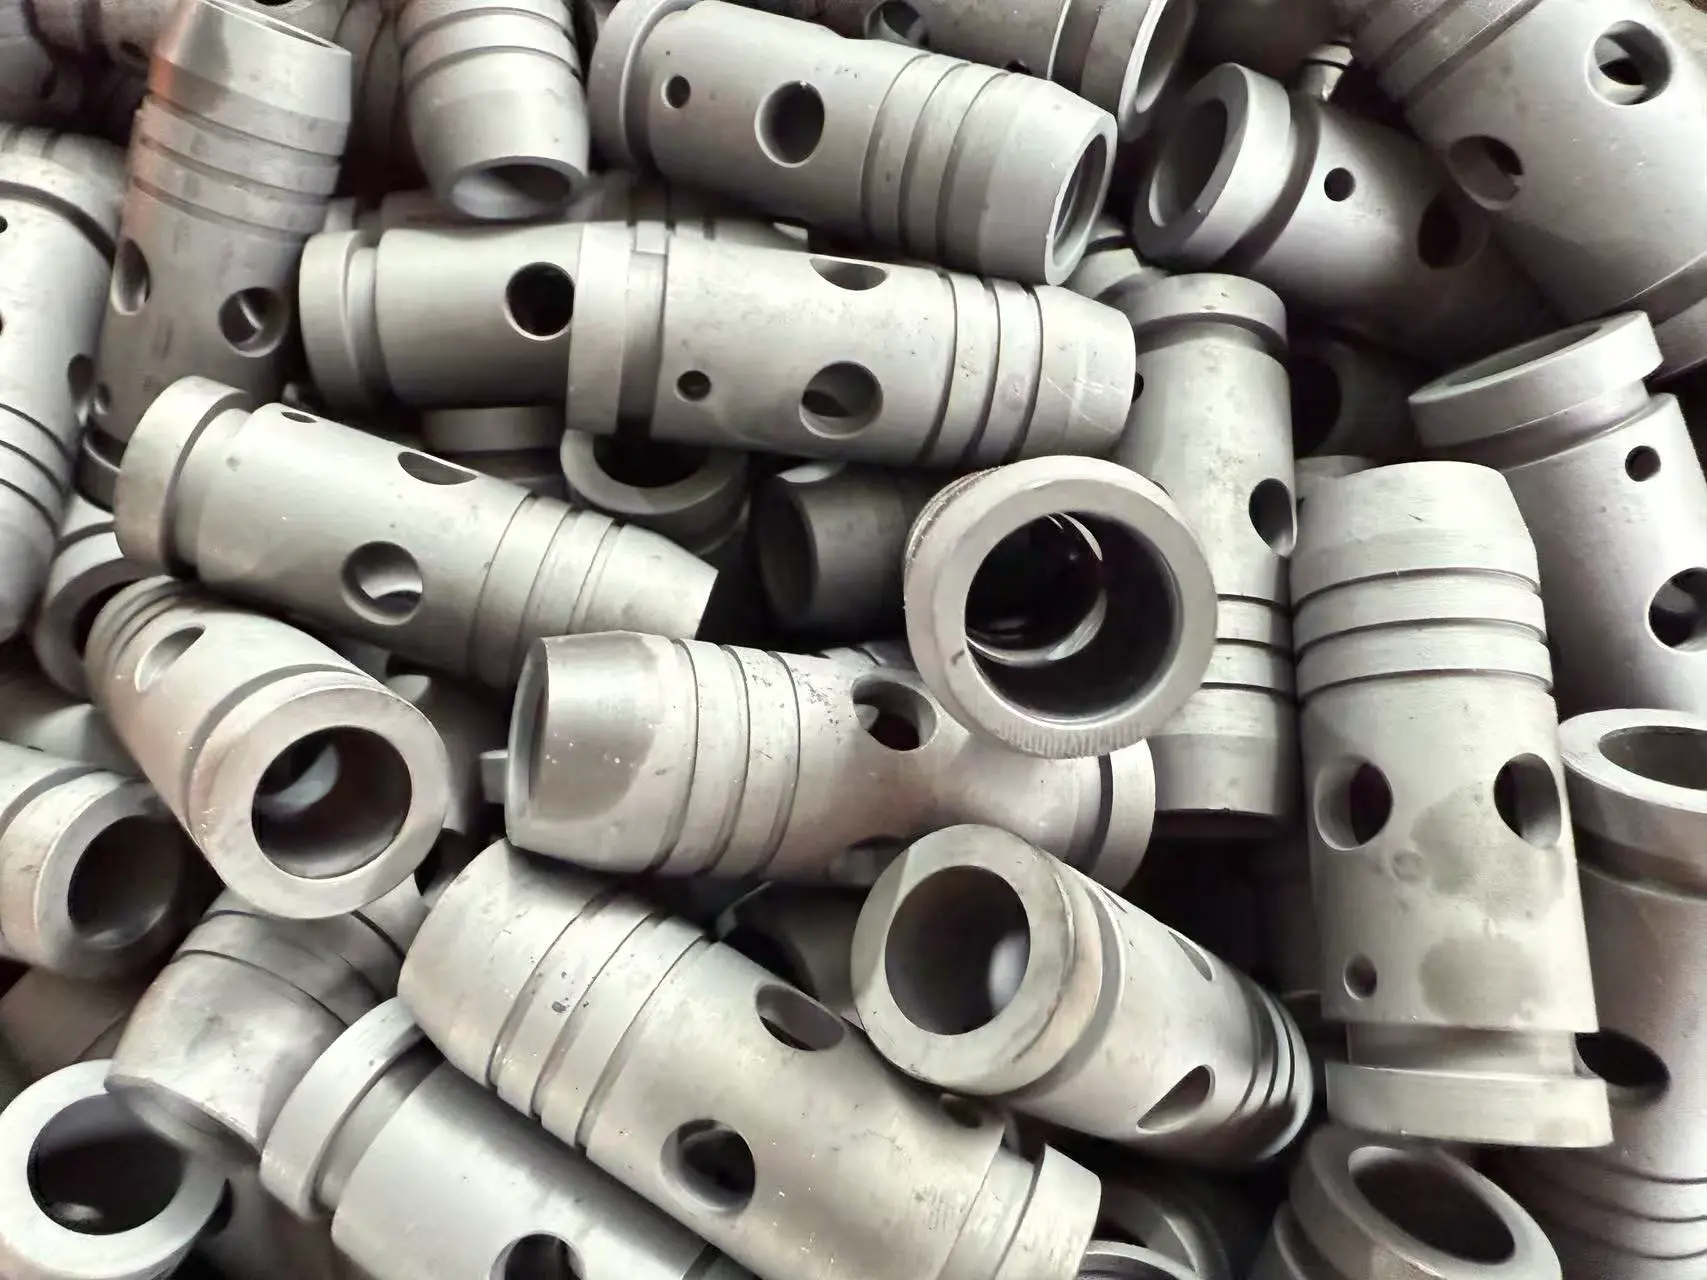
Tuoyuan Metal mecaniza el componente de cilindro hueco de torneado de precisión en China en tornos CNC de alta velocidad, perforando orificios de 5 mm a 80 mm a ±0,01 mm con un espesor de pared de 0,05 mm. Se planean paredes delgadas en mordazas suaves para que la pieza no rebote cuando se suelta el mandril. Envíe el dibujo y confirmaremos el espesor de pared viable, la relación de orificios y el proceso antes de cotizar.
    Clasificación: 5.0
    (Recuento de calificaciones: 1)

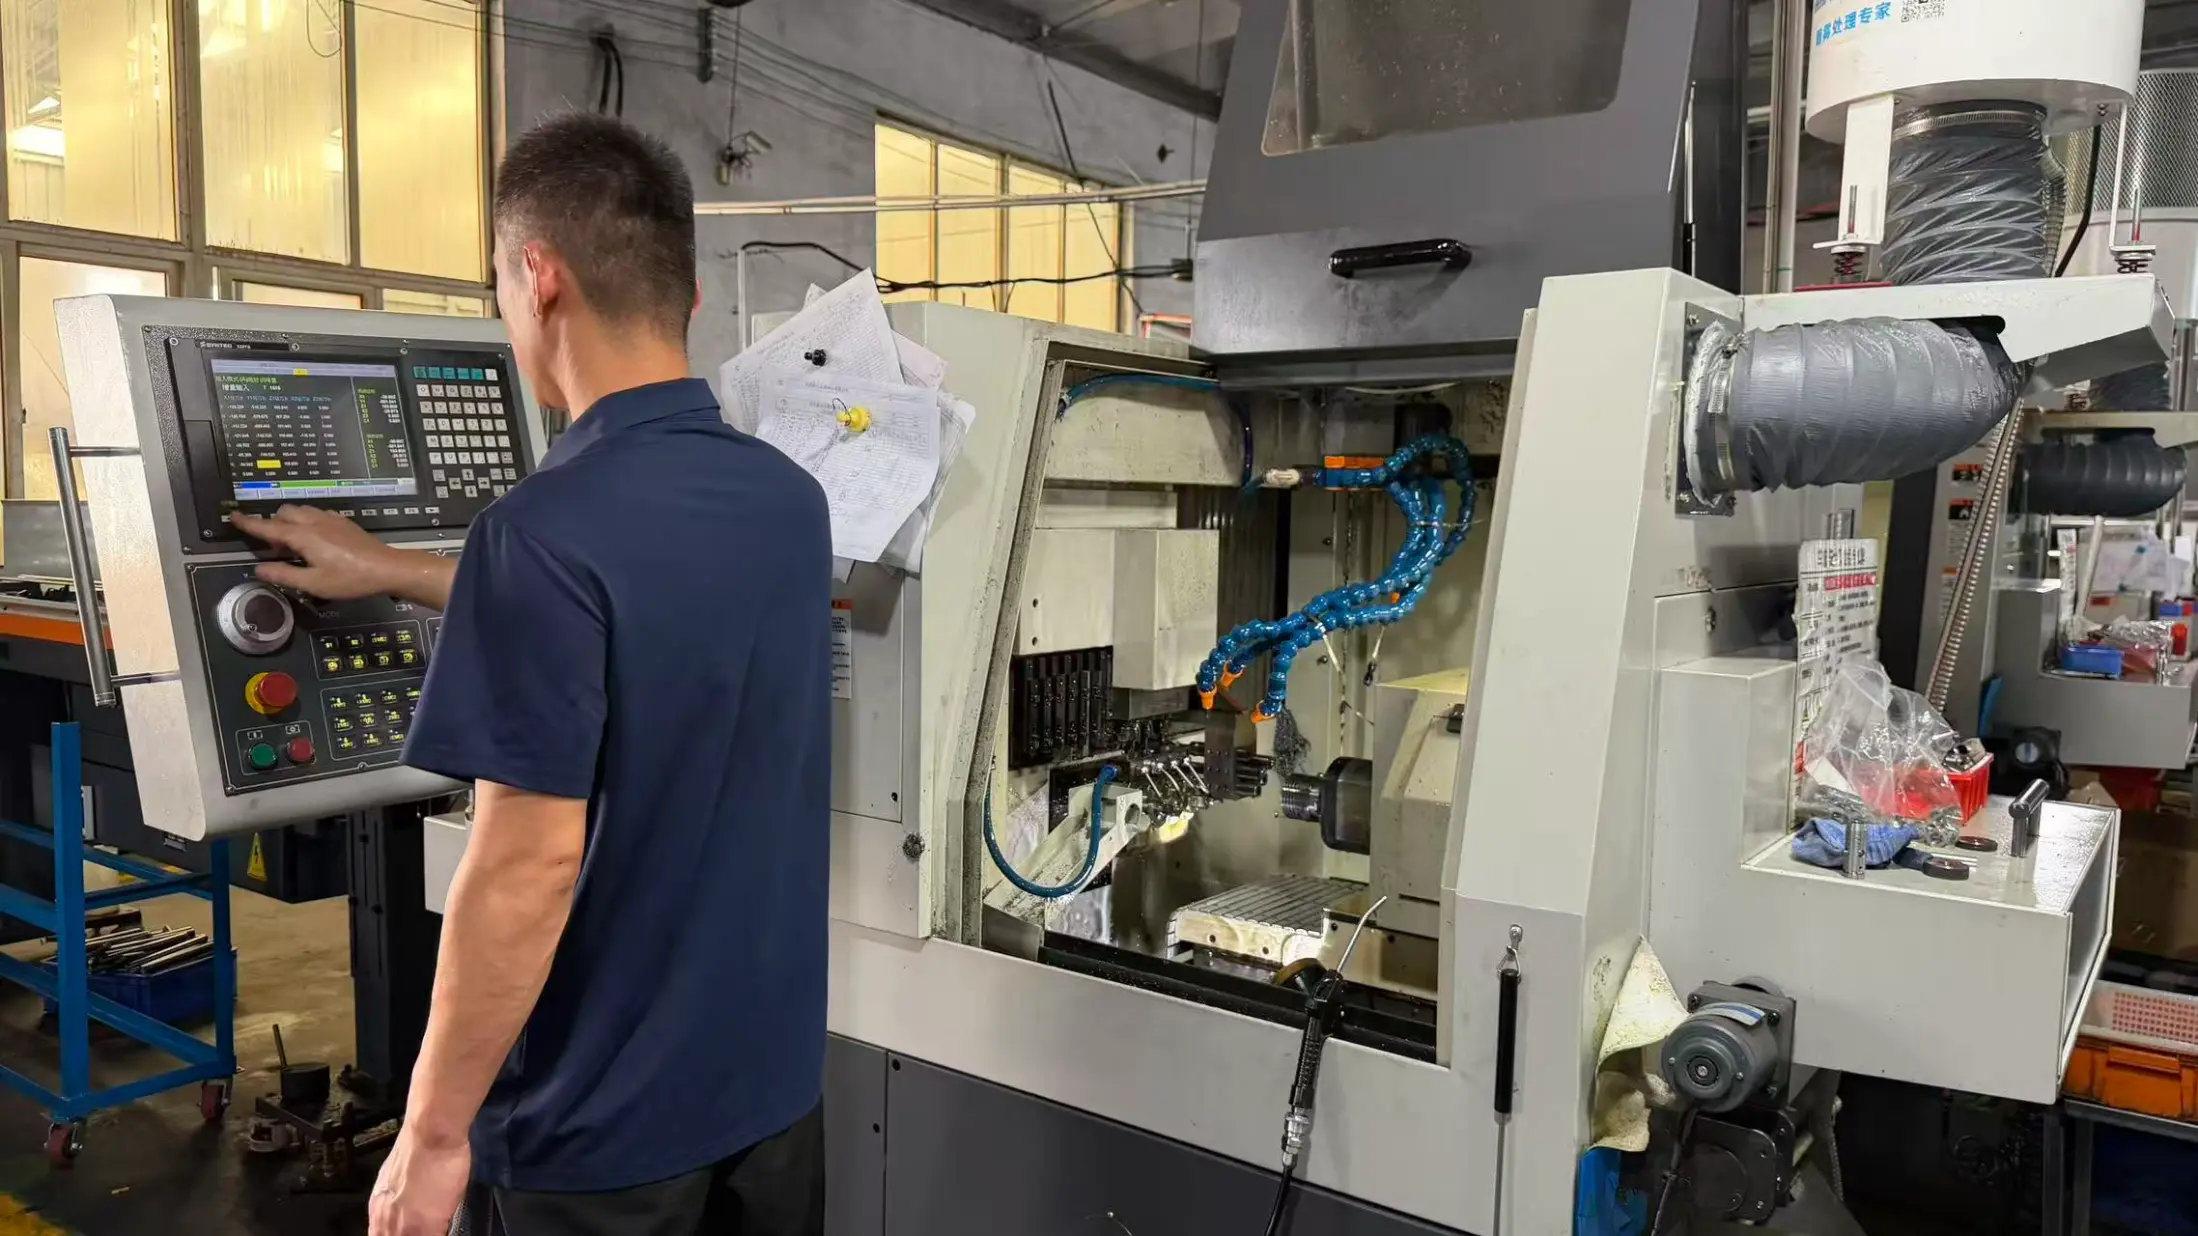
    Tuoyuan Metal gira el componente de cilindro hueco de torneado de precisión en tornos de doble husillo y centros de mecanizado bajo un mismo techo en el distrito de Jimo, Qingdao. Las operaciones de mandrinado, torneado y secundarias permanecen en una hoja de proceso, por lo que el orificio y el diámetro exterior se miden con respecto a la misma línea de base. Envíe el dibujo y recibirá la cotización con el plan de proceso, un informe del primer artículo y un precio por los volúmenes que espera ejecutar. Los certificados de materiales y el embalaje OEM viajan con cada envío.

    Características del producto

    Estas piezas cilíndricas huecas se utilizan en conjuntos donde se requiere precisión del orificio, espesor de pared y alineación entre las superficies internas y externas.

    1. Control preciso del orificio

    El diámetro del orificio se controla a ±0,01 mm como estándar, con ±0,005 mm disponible para funciones seleccionadas. Las mediciones se toman a través de la profundidad del orificio en lugar de verificar solo el área de entrada, lo que ayuda a identificar cambios dimensionales a lo largo de la superficie interna.

    2. Mecanizado estable de paredes delgadas

    Las piezas de pared delgada se mecanizan con métodos de sujeción adecuados para reducir la deformación después de soltarlas del mandril. El proceso utiliza mandíbulas perforadas cuando es necesario, lo que permite que la fuerza de sujeción se distribuya por toda la circunferencia.

    3. Espesor de pared constante

    La variación de la pared se controla dentro de 0,05 mm y se verifica en múltiples posiciones alrededor de la circunferencia. Este método de inspección ayuda a identificar orificios descentrados antes del envío.


    Presupuesto

    Nombre Componente de cilindro hueco de torneado de precisión
    Material Acero inoxidable 304 / 316 / 316L, acero al carbono 1045, aluminio 6061 / 7075, latón, bronce
    Diámetro externo 8mm - 200mm
    Diámetro del agujero 5mm - 180mm
    Grosor de la pared 1,0 mm - 30 mm; más delgado en revisión
    Longitud 5mm - 500mm
    Tolerancia del agujero ±0,01 mm estándar; ±0,005 mm en funciones seleccionadas
    Redondez estándar de 0,01 mm
    Variación de pared dentro de 0,05 mm
    Concentricidad 0,02 mm entre el orificio y el diámetro exterior
    Acabado superficial Ra 0,4 - 1,6 µm en orificios mecanizados
    Acabado de orificios Pasivado, bruñido, cromo duro, anodizado, enchapado


    Aplicaciones

    La estructura hueca permite utilizar estas piezas mecanizadas donde se requieren pasajes internos, superficies de ajuste precisas y dimensiones estables. El componente de cilindro hueco de torneado de precisión se usa comúnmente en ensamblajes mecánicos que dependen de la alineación del orificio y el espesor de pared controlado.

    ● Camisas, manguitos y cuerpos de prensaestopas de cilindros hidráulicos y neumáticos.

    ● Soportes de cojinetes y casquillos en bruto donde la alineación del eje es importante

    ● Tubos guía y casquillos utilizados en equipos de automatización y embalaje.

    ● Carcasas de sensores e instrumentos con superficies internas de precisión

    ● Cuerpos filtrantes y separadores para aplicaciones de caudal medio

    ● Manguitos de desgaste y espaciadores instalados dentro de estructuras mecánicas.

    Proceso de mecanizado

    La secuencia de producción del componente de cilindro hueco de torneado de precisión se centra en mantener la precisión del orificio y al mismo tiempo controlar la deformación durante el mecanizado.

    1. Torneado y preparación

    Se prepara la materia prima y el mecanizado de desbaste elimina el exceso de material dejando margen para las operaciones de acabado.

    2. Acabado del orificio

    La perforación interna se completa según el diámetro, la profundidad y la tolerancia requeridos. Para orificios más profundos, los parámetros de mecanizado se ajustan según la relación longitud-diámetro.

    3. Acabado del diámetro externo

    El diámetro exterior se termina después del mecanizado interno para mantener la relación entre el orificio y la superficie exterior.

    4. Inspección antes del envío

    Se pueden preparar registros dimensionales, certificados de materiales y datos de inspección de acuerdo con los requisitos del proyecto.


    Selección de materiales

    La selección del material depende del entorno de trabajo, los requisitos de corrosión, las condiciones de mecanizado y los requisitos de montaje final.


    Material Nota de mecanizado Aplicación común
    304 inoxidable El trabajo se endurece rápidamente; pases ligeros y refrigerante generoso Camisas de cilindro, camisas de bomba
    acero inoxidable 316L Fácil de soldar con molibdeno para servicio de cloruro Carcasas para equipos químicos y alimentarios.
    1045 acero al carbono Endurecido después del mecanizado donde el desgaste importa Cuerpos y cilindros de prensaestopas hidráulicos.
    aluminio 6061 Rápido de mecanizar, ligero, anodizable Tubos guía y espaciadores para automatización.
    Bronce / latón Superficie de rodamiento con lubricidad natural. Casquillos en blanco y mangas de desgaste.


    Control de calidad

    La inspección se centra en la precisión del orificio, la redondez, la concentricidad y el espesor de la pared. Cada medición está relacionada con los requisitos de mecanizado para garantizar que las piezas terminadas cumplan con las especificaciones del dibujo.

    1. Medición del diámetro interior

    Se utilizan micrómetros internos, medidores de aire y comparadores de orificios para verificar las dimensiones del orificio a diferentes profundidades en lugar de medir solo el área de apertura.

    2. Verificación de geometría

    La redondez, la rectitud y la precisión de la posición se comparan con los datos de medición del primer artículo. La concentricidad del diámetro interior y exterior se puede controlar dentro de 0,02 mm.

    3. Inspección del espesor de la pared

    El espesor de la pared se mide en múltiples puntos alrededor de la circunferencia para identificar la distribución desigual del material.

    4. Registros de producción

    Los certificados de materiales y la información de medición se registran según el número de trabajo para el seguimiento de la producción.


    ¿Por qué elegirnos?

    Tuoyuan Metal procesa componentes de cilindros huecos de torneado de precisión mediante operaciones de torneado y mecanizado CNC en su taller en el distrito de Jimo, Qingdao. Las operaciones de torneado, mandrinado y secundarias se gestionan bajo el mismo sistema de producción para reducir las diferencias de proceso entre los pasos de mecanizado.

    Equipo

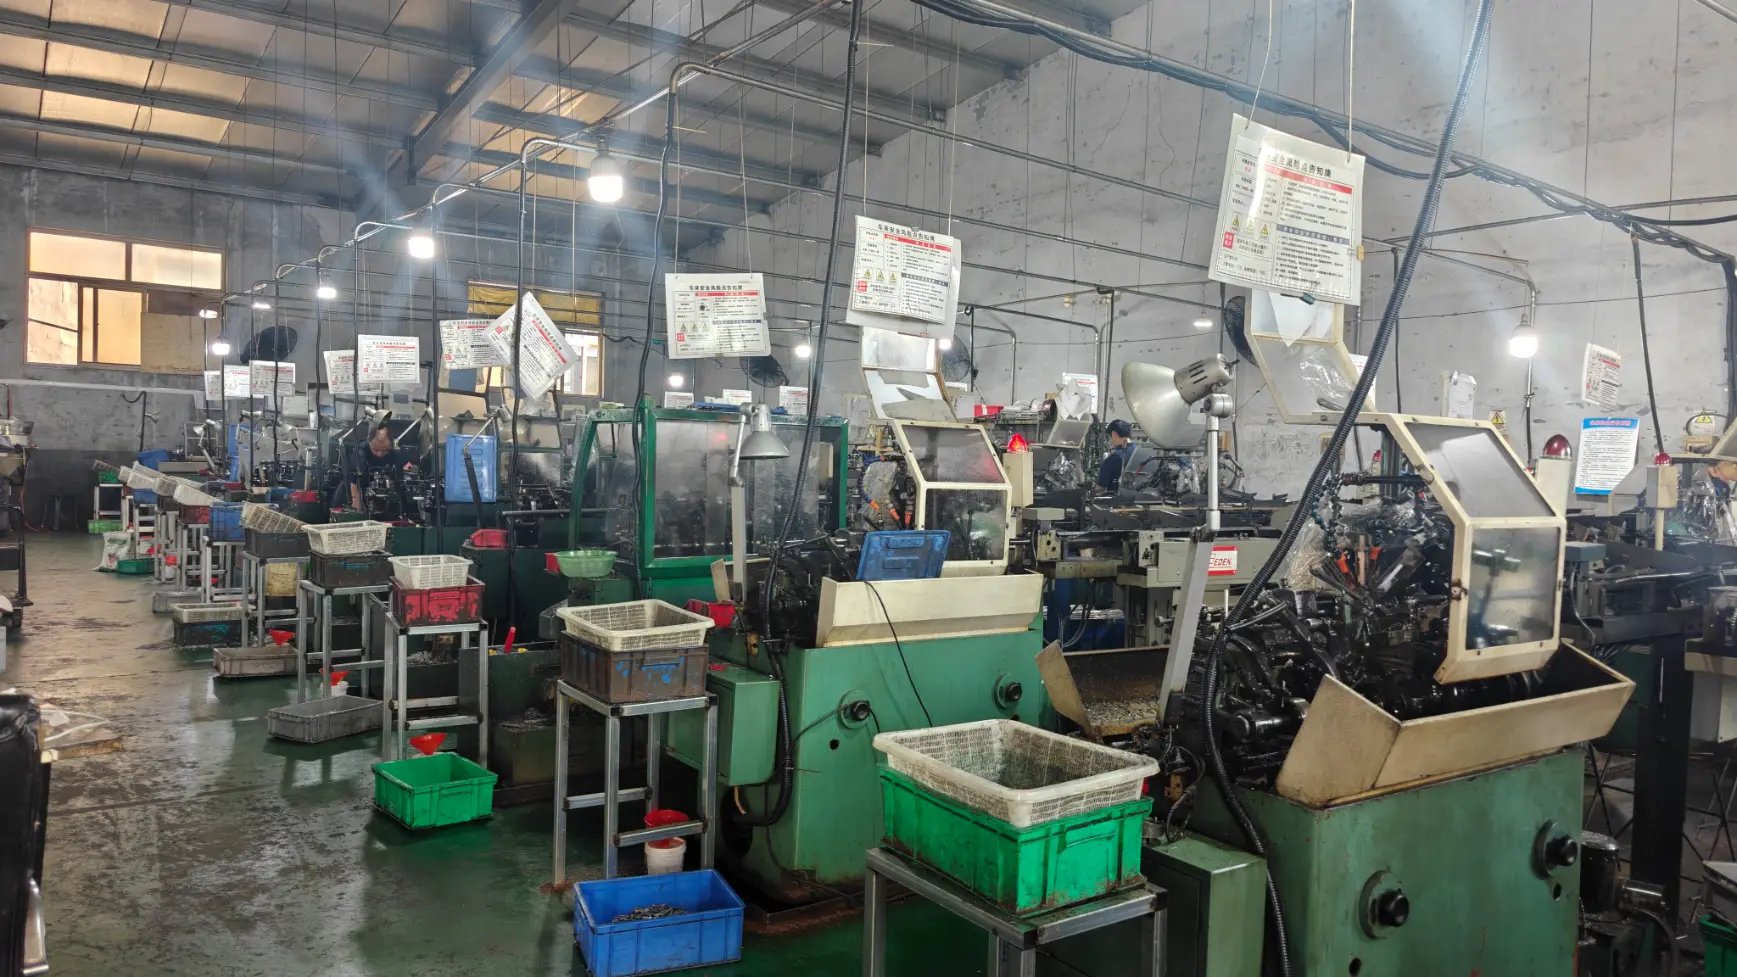
    El taller incluye 20 tornos CNC de precisión de alta velocidad, 5 centros de mecanizado, 10 tornos de taladrado de doble husillo y 30 tornos automáticos.

    Área de producción

    La instalación cubre 5.000 m² con capacidad interna de tratamiento de superficies y programación de producción controlada por ERP.

    Sistema de Calidad

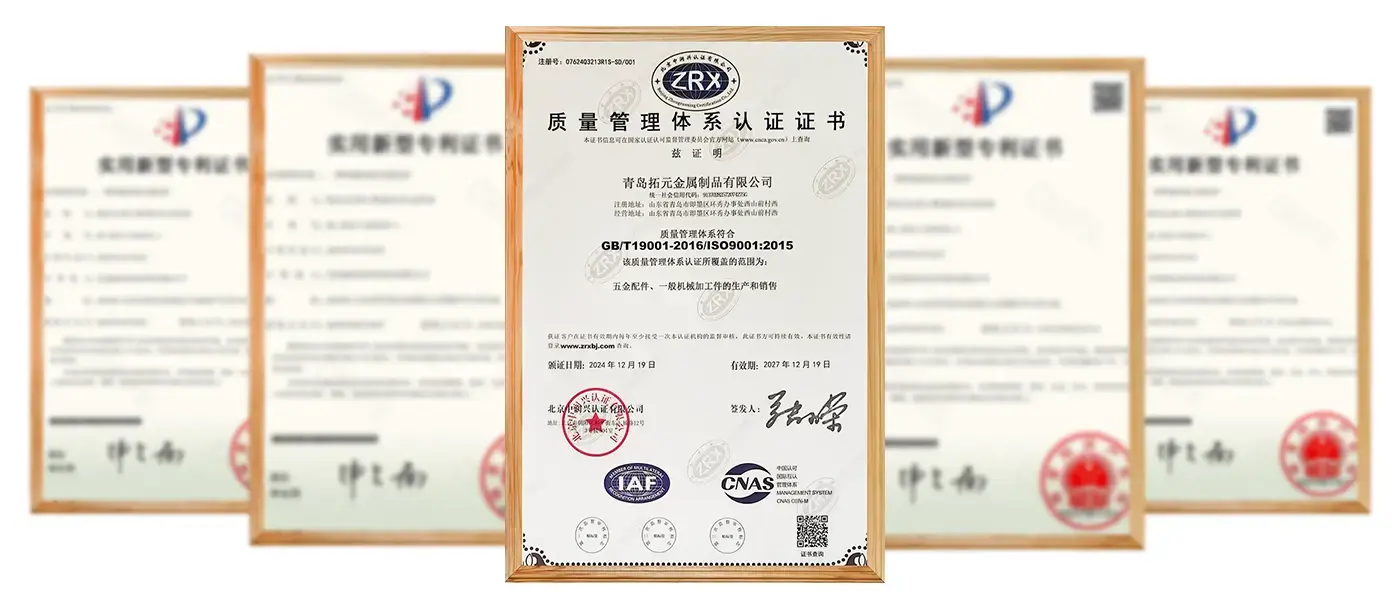
    La producción sigue los requisitos de gestión de calidad ISO 9001, con inspección de terceros SGS o TUV disponible cuando sea necesario.

    Capacidad de producción

    La producción anual supera los 100 millones de piezas metálicas de precisión, lo que respalda tanto la producción de muestras como los programas de fabricación regulares.


    Preguntas frecuentes

    P1: ¿Qué tan delgada es la pared que se puede mecanizar en un componente de cilindro hueco de torneado de precisión?

    R: Mecanizamos paredes hasta aproximadamente 1,0 mm y las hacemos más delgadas cuando la pieza es lo suficientemente corta como para permanecer rígida. Envíe el plano y confirmaremos el muro factible con el plan de proceso.


    P2: ¿Puede sostener el orificio concéntrico con el diámetro exterior?

    R: Sí. El taladrado y torneado en una sola configuración mantiene la concentricidad dentro de 0,02 mm y es más ajustada donde el conjunto lo necesita.


    P3: ¿Afilan o rectifican orificios además de tornearlos?

    R: Torneamos y perforamos internamente, y realizamos bruñidos o cromo duro para perforaciones que necesitan un acabado de espejo o resistencia al desgaste. Ambos se citan con la parte, no se agregan después.


    P4: ¿Qué información necesita para cotizar?

    R: Un dibujo 2D o 3D con material, tolerancia del orificio y relación de profundidad del orificio. Si solo tiene una muestra, envíela, la mediremos y le enviaremos un dibujo para su aprobación antes de cotizar el componente del cilindro hueco de torneado de precisión.


    P5: ¿Están disponibles los procesos de acabado de superficies?

    R: Sí. Los procesos de pasivación, bruñido, cromo duro, anodizado y enchapado se pueden organizar según las necesidades.


    P6: ¿Cómo se inspeccionan las piezas terminadas?

    R: Las piezas se verifican mediante mediciones dimensionales, inspección de orificios, verificación de redondez y registros de producción.


    Enviar Consulta
    Datos de contacto
    Si tiene consultas sobre piezas torneadas de precisión, componentes mecanizados de precisión, componentes mecanizados por CNC o listas de precios, déjenos su correo electrónico y nos comunicaremos con usted dentro de las 24 horas.
    Clasificación:
    5.0
    X
    Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
    RechazarAceptar